
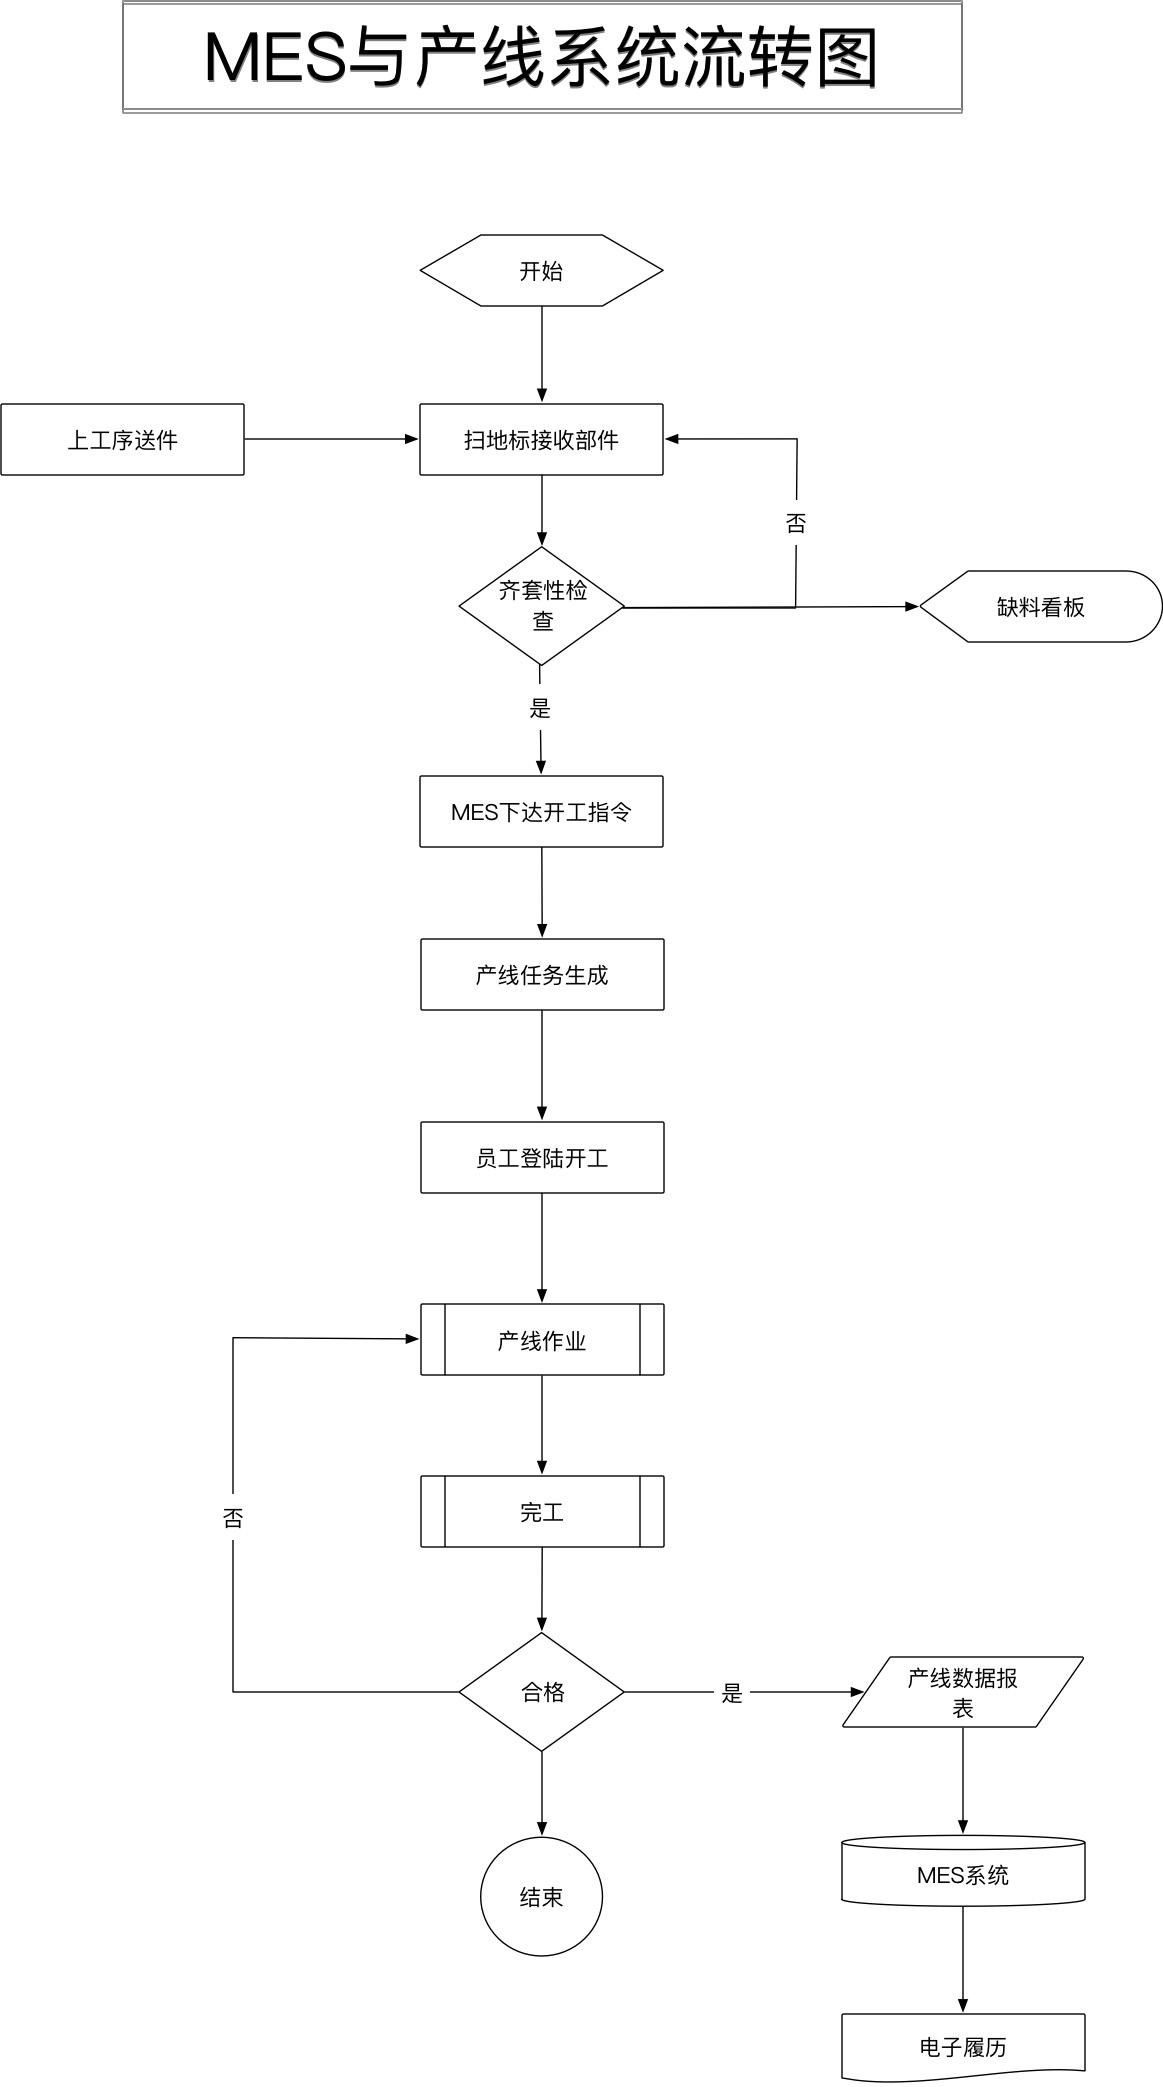
任务流程:
由MES系统生成检测任务,通过接口形式通知自动化产线系统;自动化产线系统接收任务,并且在任务检测完成后将结果以接口形式返回给MES系统。
产线建设要求
1、硬件要求:
(1) 各工位根据实际情况配置标准作业台位,台位需对工装、工具、量具、物料、显示终端等进行定制与定置,显示终端可伸缩调整位置,整体设计需利于后期维护;
(2) 各工位根据实际情况需产生过程条码便于流转与识别。过程条码需由系统自动生成,配备单独的条码打印机根据系统计划自动打印;
(3) 各工位根据实际情况配刷卡设备,记录操作人员信息;
(4) 各工位根据实际情况配需有工控机(详细配置见设备清单);
(5) 各工位根据配有带声光提醒的灯柱,显示报警信息;
(6) 通过国际知名品牌的电子数控扭力扳手,记录和控制扭力、拧紧顺序及拧紧角度,能够检测螺纹异常、垫片漏装等现象,并具备防错防漏功能,保证拧紧数据不丢失,同时配备相关校验仪器;
(7) 最终检查工位可根据实际情况配置知名品牌工业相机和机器视觉识别器,需自动记录零件唯一编码信息以及图像对比识别的工位需配置知名品牌无线条码扫描枪,保证组装数据的准确性;
(8) 产线需配备涂胶机器人、专用组装台位等,提升产线生产效率,提高质量控制。
2、 软件要求:
(1) 为保障软件产品的通用性和广泛适应性,软件产品应至少基于ISA-95标准进行设计。
(2) 系统以局域网为基本通信手段,现场实施过程中,需根据现场工位布局,提供线路布局供甲方审核,基础电气、网络设备及服务器投入由甲方提供;
(3) 软件登陆及权限设置应与公司AD域集成,方便公司进行账户的统一管理;
(4) 软件系统需具备快速灵活的报表设计工具。可以在软件内部进行配置修改,例如组装过程记录表、组装成绩表、工时统计表等内容,由甲方提供报表模版乙方负责开发;
(5) 软件管理平台应支持多工厂、多车间的应用模式,支持集中式管理和分布式管理,组织和权限体系,完成支撑多业务单元、多分子公司、跨地域的管控架构;
(6) 软件主体设计应基于Web的纯B/S架构,工步引导平台可使用C/S架构。软件应基于HTML5技术跨平台支持各种移动式设备;
(7) 软件应具备二次开发平台,采用的语言需是主流的.net或Java;
(8) 数据库、Web服务器都应支持集群和负载均衡,能够实现高可用性,避免出现数据量过大导致服务性能下降的问题;
(9) 软件应该至少包含以下模块:生产计划模块、设备管理模块(含工装管理功能);、工步引导模块、看板报表管理模块、组装工艺管理模块、质量控制模块。
(10) 接口开发:软件应开放并实现与ERP软件的接口,主要包含物料BOM信息、生产计划、工艺路线、领送料计划的数据交互等;开放并实现Andon系统的工位异常报警功能。软件应与三维制造工艺一体化做好软件的接口,主要包含工艺数据、BOM信息、工装数据、图片、三维装配视频等,具体以接口方案为准;在线检测系统取得的检测数据需要将内容传递给质量信息平台。
(11) 通过智能执行系统对组装过程中的每一个工步顺序及要求进行控制,并实时在工位进行目视化展示;管理人员能够即时通过系统查看整体制造过程;现场通过电子看板等方式展示生产节拍、生产进度、在制品数量等情况。
3 工位改造要求:
3.1 标准工作台
标准工作台为现场操作员工采用标准作业操作的主要辅助硬件,应和MES系统进行高度集成,利用系统对员工的操作步骤进行完全监控与控制,工作台应具备以下特点:
(1) 易维护:显示终端和各配置易于拆装维护;
(2) 通用性强:充分考虑不同产品的通用性;
(3) 设置简单:通过系统的设置界面能够快速设置软硬件的映射关系,根据工艺快速调整;
(4) 灵活性强:工作台的台面定置物品能力需具备足够的灵活性。
